




Антиадгезионная смазка (разделительная смазка, антиадгезив) — состав, который наносят на форму или оснастку, чтобы готовое изделие из ППУ, полиуретанового эластомера или другого реактопласта легко снялось без повреждения поверхности. Там, где нужна высокая адгезия к основанию (напыление на кровлю), антиадгезив вреден. В формовании — обязателен.
Зачем нужна антиадгезионная смазка при заливке ППУ
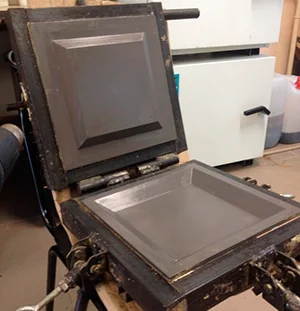
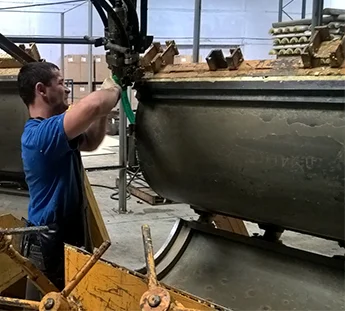
При заливке в пресс-формы, изготовлении интегральной пены, элементов мебели, панелей пена стремится прилипнуть к металлу или пластику формы. Без разделительного слоя:
- деталь рвётся при извлечении;
- растёт доля брака по поверхности;
- форма зарастает налётом, меняется геометрия.
Смазку наносят тонким равномерным слоем. Избыток даёт масляные пятна на детали, поры, дефекты покраски. Недостаток — локальные залипания.
Виды составов
На практике встречаются:
- восковые эмульсии, пасты — классика для жёсткого ППУ;
- силиконовые — сильное разделение, но остаток силикона мешает последующей покраске, адгезии клея;
- полупостоянные покрытия — несколько съёмов без повторного нанесения;
- внешние / внутренние разделители — внешние на форму, внутренние вводят в рецептуру компонента (реже, с осторожностью).
Растворителем в антиадгезионных составах служат уайт-спирит, бензин, керосин или другие продукты. Дисперсной фазой выступают силиконовые или восковые материалы.
Особенности силиконовых антиадгезионых смазок заключается в том, что они;
- эффективно действуют при работе от 20 до 100 °C;
- готовое изделия получаются с матовой поверхностью;
- легко наносятся пульверизатором, или кистью;
- не разрыхляют и не смягчают резину (характерно для углеводородных смазок).
При использовании восковых составов:
- диапазон рабочих температур снижается от 20 до 60 °C;
- поверхность готового изделия на выходе имеет глянцевый блеск и небольшую жирность.
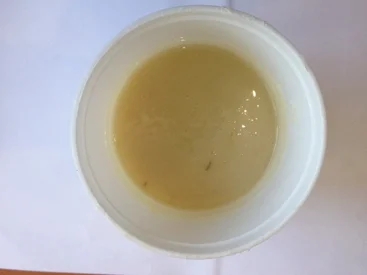
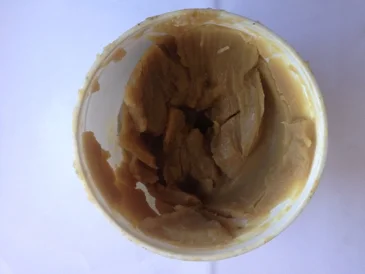
Вид исходного сырья влияет на цвет антиадгезионной смазки. Так при использовании силиконов получают прозрачные, а при применении восков -от светло желтых до темно-коричневых цветовых составов.
Выбор зависит от материала формы, температуры процесса, требований к окраске готового изделия, типа системы (жёсткий ППУ, интегральный пенополиуретан, эластомер).
Концентрация
Важную роль играет концентрация. В зависимости oт соотношения растворителя и растворенного вещества, они работают либо, как концентрат, давая возможность получать несколько съемов готового изделия, либо как раствор, но при этом придется смазывать пресс-форму перед каждой последующей заливкой.
При работе с концентратами оптимальными соотношениями для разбавления будут следующие способы:
- 1:5 — при заливке жёстких пенополиуретанов и полиуретановых эластомеров;
- 1:10 — при формовании эластичных и интегральных пенополиуретанов.
Для получения подробной информации согласуйтесь с технологом. Готовые смазочные компоненты АС-15 и АС-60 выпущенные в рассчитанных соотношениях разбавлять не нужно.
Применение
- Ёмкость с антиадгезионной смазкой перемешать перед использованием. В зимнее время на сутки оставить в тёплом помещении.
- Перед нанесением антиадгезионой смазки очистить пресс-форму от следов прошлых заливок: остатки залипшего ППУ, масла, предыдущие смазки и т.д.
- Обезжирить пресс-форму растворителем.
- Подогреть форму до температуры 25 °C
- Нанести разделительное покрытие кистью или пистолетом распылителем. Количество антиадгезионной смазки составляет от 20 до 50 гр. на 1 м2 в зависимости от размера отливаемых изделий, материала и формы
- Втереть чистой тряпкой смазку в поверхность пресс-формы.
- Оставить высыхать на 3-5 минут, после чего нанести повторный слой.
- Залить пресс-форму.
- Выдержать нужное время (10-15 мин в зависимости от размеров), достать готовое изделие.
- Очистить от остатков и залить следующую, смазав только одним слоем смазки. Концентрат позволяет делать несколько съемов с одного смазывания пресс-формы.
- В зависимости от вида смазки и области применения, готовое изделие очистить и отполировать.
Типичные ошибки
- Смазка попала на участок, где пена должна держаться (вкладыши, армирование) — отслоение.
- Смешали силиконовый антиадгезив с последующей окраской без обезжиривания — краска «не встаёт».
- Неравномерный слой — «карта» блеска, локальные дефекты ячейки ППУ у поверхности.
- Загрязнение шлангов, пистолета, смесительной камеры — риск выпотевания или непромеса на следующих циклах.
Перед серийным запуском проверяют совместимость смазки с конкретной системой: время старта, качество поверхности, лёгкость съёма.


